

Kupfer mit seiner hervorragenden elektrischen und thermischen Leitfähigkeit und seinen Verarbeitungseigenschaften wird häufig in der Elektro- und Elektronikbranche, im Automobilbau und in Geräten für neue Energien eingesetzt. In der tatsächlichen Produktion steht das Kupferstanzen jedoch vor zahlreichen technischen Herausforderungen, darunter Oberflächenqualität, Maßgenauigkeit und Materialausnutzung. Ein tiefes Verständnis der Ursachen dieser Nachteile und die Umsetzung gezielter Prozessoptimierungsmaßnahmen sind entscheidend für die Verbesserung der Produktqualität und die Senkung der Herstellungskosten. In diesem Artikel werden die häufigsten Nachteile, Mechanismen und Lösungen des Kupferstanzens aus ingenieurpraktischer Sicht systematisch analysiert.
Analyse der häufigsten Nachteile des Stempelns
In der tatsächlichen Produktion stellt das Stanzen von Kupferblechen drei herausragende technische Herausforderungen dar. Die Oberflächenqualität ist von größter Bedeutung. Kupfer ist relativ weich und die Relativbewegung zwischen Matrize und Materialoberfläche beim Stanzen führt leicht zu Kratzern. Produktionsstatistiken zeigen, dass etwa 15 % der kundenspezifischen Kupferprägeprodukte, die für Gehäuse elektronischer Geräte verwendet werden, unterschiedlich starke Kratzer aufweisen. Diese Kratzer beeinträchtigen nicht nur das Aussehen des Produkts, sondern können auch zu Korrosionsauslösern werden und die Umweltanpassungsfähigkeit des Produkts beeinträchtigen.
Eine weitere technische Herausforderung ist die Kontrolle der Maßhaltigkeit. Kupfer hat einen relativ niedrigen Elastizitätsmodul, was zu einer elastischen Verformung beim Stanzen führt. Nach der Druckentlastung kommt es zu einer elastischen Erholung, wodurch die tatsächlichen Abmessungen von den Auslegungswerten abweichen. Bei der Produktion von Kupferteilen für Automobilmotoren können etwa 20 % der Produkte aufgrund von Maßabweichungen nicht korrekt montiert werden, was Nacharbeiten erforderlich macht und die Produktionskosten und -zeit erheblich erhöht.
Auch die Materialausnutzung ist ein wichtiges Thema. Um die Qualität der gestanzten Teile und die Stabilität des Produktionsprozesses zu gewährleisten, ermöglicht die Prozessgestaltung häufig große Bearbeitungszugaben, was zu Materialverschwendung führt. Am Beispiel der Produktion von Kupferkühlkörpern für Elektrogeräte beträgt der Materialausnutzungsgrad nur etwa 60 %, die restlichen 40 % werden zu Schrott, was die Rohstoffkosten direkt erhöht.
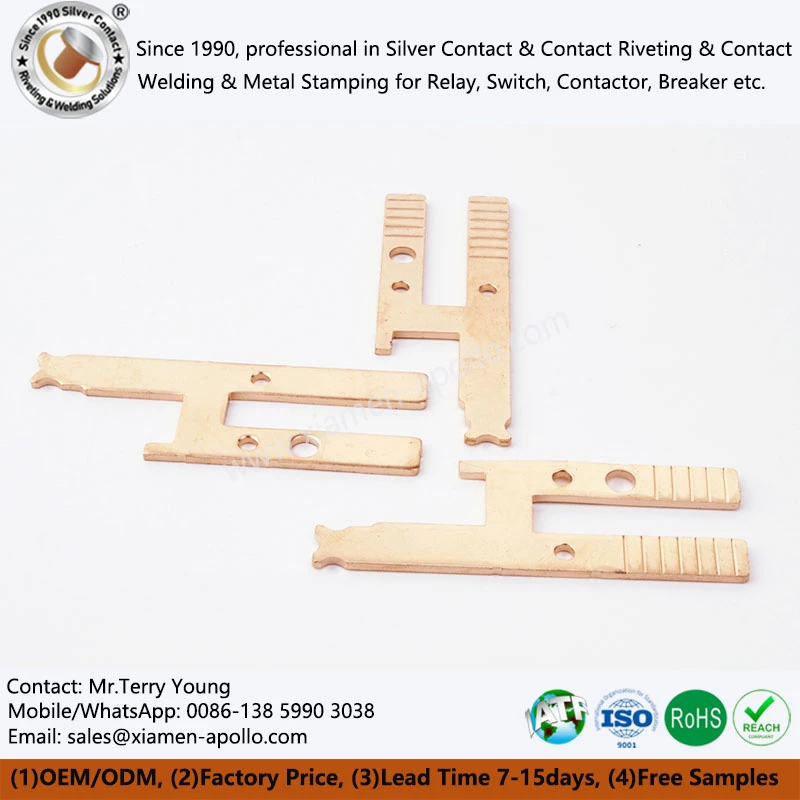
Technische Mechanismen der Probleme
Die Ursache für Probleme mit der Oberflächenqualität liegt in den tribologischen Eigenschaften der Form und des Materials. Eine übermäßige Rauheit der Formoberfläche führt zu erheblicher Reibung mit dem Kupfermaterial und zerkratzt dessen Oberfläche. Bei der Herstellung von kleinen Kupferarbeiten führt eine längere Verwendung ohne rechtzeitiges Polieren der Form zu einer erhöhten Oberflächenrauheit, was zu einer deutlichen Zunahme von Kratzern auf der Prägefläche des Kupferblechs führt. Auch der Härteunterschied zwischen Guss und Kupfer trägt dazu bei; Mikro-Vorsprünge auf der Oberfläche einer harten Form graben sich unter hohem Druck in die weiche Kupferoberfläche ein und erzeugen einen Pflugeffekt.
Die Schwierigkeit bei der Kontrolle der Maßhaltigkeit betrifft sowohl die Materialeigenschaften als auch die Präzision der Ausrüstung. Der Elastizitätsmodul von Kupfer beträgt etwa 110 GPa und ist damit niedriger als der von Stahl mit 200 GPa, was bei gleicher Belastung zu einer größeren elastischen Dehnung führt. Die elastische Erholung nach dem Prägen kann 5 bis 10 % der Gesamtverformung ausmachen, was zu Maßabweichungen führt. Ebenso entscheidend sind Präzision und Stabilität der Stanzgeräte; Vibrationen, die durch die Alterung der Ausrüstung verursacht werden, führen zu sofortigen Änderungen des Formspiels, was die Dimensionsstreuung verschlimmert.
Der Hauptgrund für die geringe Materialausnutzung liegt in der Gestaltung des Layoutprozesses. Die herkömmliche Verschachtelung beruht auf erfahrungsbasiertem Urteilsvermögen, was es schwierig macht, eine optimale Materialanordnung für unregelmäßig geformte Teile zu erreichen. Bei elektrischen Kupferstanzteilen ist ein Überlappungsrand um den Umfang herum erforderlich, um eine stabile Zufuhr zu gewährleisten, was unweigerlich zu Abfallmaterial führt. Bei Metallstanzteilen in Elektrokupfern mit komplexen Formen steigt die Abfallquote deutlich an.

Technische Lösungen
Um die Oberflächenqualität zu verbessern, müssen sowohl die Wartung der Form als auch die Optimierung der Schmierung berücksichtigt werden. Richten Sie ein regelmäßiges Wartungssystem für die Form ein und planen Sie das Schleifen und Polieren basierend auf der Anzahl der Stanzzyklen. Bei der Herstellung elektronischer Präzisionsbauteile werden Kratzer durch Schleifen und Polieren der Form alle 500 Prägezyklen effektiv reduziert. Nutzen Sie die Mikro--Schmiertechnologie, um einen Schmierfilm auf der Formoberfläche zu bilden und so den Reibungskoeffizienten zu reduzieren. Für hoch{6}Anforderungen bei der Kupferstanzverarbeitung können Hartmetallformen oder oberflächenbeschichtete Formen verwendet werden, um die Verschleißfestigkeit zu verbessern.
Die Kontrolle der Maßhaltigkeit erfordert eine umfassende Optimierung der Prozessparameter und der Formkompensation. Untersuchen Sie mithilfe experimenteller Entwurfsmethoden systematisch den Einfluss von Prägedruck, Prägegeschwindigkeit und Formspiel auf die elastische Erholung und legen Sie ein Prozessfenster fest. Bei der Herstellung von Kupferteilen für die Luft- und Raumfahrt konnten nach mehreren Runden der Parameteroptimierung Maßabweichungen innerhalb von ±0,05 mm kontrolliert werden. Während der Entwurfsphase der Form wurde eine Rückfederungskompensation mit voreingestellter Rückverformung basierend auf numerischen Simulationsergebnissen eingeführt, um sicherzustellen, dass Kupferstanzteile nach dem Entladen wieder die Designabmessungen annehmen.
Die Verbesserung der Materialausnutzung beruht auf der Anwendung fortschrittlicher Verschachtelungstechniken. Mithilfe spezieller Verschachtelungssoftware werden automatisch optimale Verschachtelungsschemata basierend auf den Formen der aus Kupfer gestanzten Komponenten generiert, wodurch die Materialausnutzung erheblich verbessert wird. Fallstudien zur Herstellung architektonischer dekorativer Kupferbauteile zeigen, dass die Materialausnutzung nach Anwendung einer optimierten Verschachtelung von 55 % auf 75 % stieg. Für die Produktion großer Stückzahlen kann die Kombinationsschachtelung mehrerer Teile oder die Schachtelung progressiver Matrizen in Betracht gezogen werden, um den Kantenverlust weiter zu reduzieren. Ebenso wichtig ist das Abfallrecycling; Durch die Einrichtung eines klassifizierten Recyclingsystems können Schrottmaterialien wieder eingeschmolzen und so ein Ressourcenrecycling erreicht werden.
Abschluss
Die technischen Herausforderungen beim Stanzen von Kreuzkupfermetallen ergeben sich aus der komplexen Wechselwirkung zwischen Materialeigenschaften und dem Herstellungsprozess. Oberflächenkratzer, Maßabweichungen und Materialverschwendung sind Hauptprobleme, die die Qualität und die Kosten von kupfergeprägten Federkontakten für elektrische Schalter einschränken. Diese Nachteile können durch Werkzeugwartung, Parameteroptimierung und innovatives Layoutdesign erheblich gemildert werden. Allerdings hat jede technische Lösung ihre Grenzen und wirtschaftlichen Kosten und erfordert einen Kompromiss, der auf den Anforderungen der kupfergestanzten Teile und dem Produktionsumfang basiert. Mit der kontinuierlichen Weiterentwicklung der Präzisionsstanztechnologie wird erwartet, dass sich die Qualitätsstabilität und die Materialausnutzungsrate von Kupfer-gestanzten Komponenten weiter verbessern und zuverlässigere Präzisionsteile für die Bereiche Elektrik und Elektronik, neue Energien und High-End-Ausrüstung bereitgestellt werden.
Kontaktieren Sie uns
Ausführliche Informationen zu Herstellungsprozessen für Eisen mit hoher -Härte fürElektriker-Armatur aus reinem Eisen, Parameterkontrolle, Formdesign und Produktkompatibilität, kontaktieren Sie uns bitte für gezielte technische Beratung und Lösungen, die Ihrem Unternehmen dabei helfen, Hochleistungs-Upgrades von Reineisenkomponenten zu erreichen.
