Die präzise Strommessung in modernen intelligenten Messgeräten, Stromverteilungseinheiten und Hochspannungssystemen für Elektrofahrzeuge basiert auf EBW-Mangan-Kupfer-Shunts, die hohen thermischen und elektrischen Belastungen standhalten können. Die Kernleistung dieser Komponenten hängt direkt von der Übergangszone zwischen Kupferanschlüssen und der zentralen Widerstandslegierung ab. Manganin (typischerweise CuNi12Mn2 oder CuNi13Mn3) wird häufig als Widerstandsmaterial verwendet. Es verfügt über einen Temperaturkoeffizienten des Widerstands (TCR) nahe Null, eine niedrige thermoelektrische elektromotorische Kraft im Vergleich zu Kupfer und eine stabile mechanische Leistung unter kontinuierlicher elektrischer Belastung und entspricht den Normen IEC 62053-21 und IATF 16949.

Elektrische und thermische Physik: Warum Manganin das Shunt-Widerstands-Shunt-Design beim Elektronenstrahlschweißen dominiert
Präzisions-Shunt-Widerstände benötigen einen stabilen Widerstand über einen weiten Betriebstemperaturbereich von minus 40 Grad Celsius bis plus 125 Grad Celsius. Gewöhnliches Kupfer hat einen großen positiven Temperaturkoeffizienten des Widerstands und kann daher nicht zur Gleichstrommessung verwendet werden, wenn die Umgebungstemperatur und die Eigenerwärmung schwanken. Manganin löst dieses Problem. Im Temperaturbereich von 20 bis 50 Grad Celsius kann der Temperaturkoeffizient des Widerstands innerhalb von plus/minus 20 Teilen pro Million pro Kelvin gehalten werden und es zeigt eine ausgezeichnete langfristige Widerstandsdriftleistung bei Dauerstrom.
| Materielles Eigentum | Manganin (Cu86Ni12Mn2) | Reines Kupfer (ETP) | Konstantan (CuNi40) |
|---|---|---|---|
| Elektrischer Widerstand bei 20 Grad | 43–48 Mikroohm·Zentimeter | 1,72 Mikroohm·Zentimeter | 50 Mikroohm·Zentimeter |
| Temperaturkoeffizient des Widerstands (TCR) | ±20 ppm/K (20–50 Grad) | +3930 ppm/K | ±40 ppm/K |
| Thermische EMF vs. Kupfer (0-100 Grad) | Weniger als 1,0 Mikrovolt/K | 0 | Mehr als 40 Mikrovolt/K |
| Zugfestigkeit | 450-700 MPa (hartes Temperament) | 200–250 MPa | 400–500 MPa |
Eine geringe thermische elektromotorische Kraft gegenüber Kupfer ist sehr wichtig. Eine nicht übereinstimmende thermoelektrische Spannung führt zu einem DC-Offset-Fehler in hochpräzisen Energiemessgeräten und erfüllt nicht die Genauigkeitsanforderungen der Klassen 0,2S und 0,5S.
Fortschrittliche Fertigung: Elektronenstrahlschweißen (EBW) und Folgestanzen
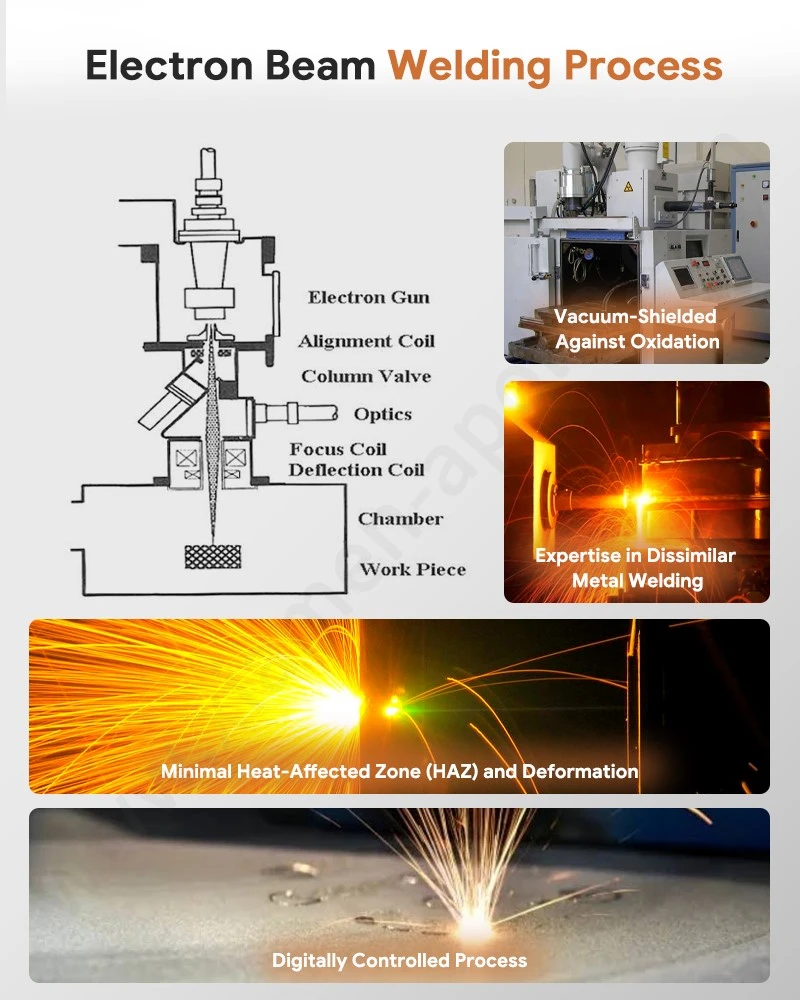
Hochleistungs-Shunt-Widerstände sind nicht nur auf Rohstoffe, sondern auch auf eine zuverlässige metallurgische Verbindung angewiesen. Beim herkömmlichen Widerstandsschweißen kommt es tendenziell zu hohen Kontaktwiderständen und Oxideinschlüssen an den Schweißschnittstellen. Xiamen Apollo Electric verwendet Hochvakuum-Elektronenstrahlschweißen in Kombination mit progressivem Stanzen, um mechanische Festigkeit und elektrische Leistung zu gewährleisten.
Vakuum-EBW-Energiedichte:Der fokussierte Elektronenstrahl liefert eine extrem hohe Energiedichte und verschmilzt Manganinlegierung und Kupferanschlüsse miteinander. Die Hitzeeinflusszone wird streng auf 0,15 Millimeter begrenzt.
Stanztoleranzen:Progressive Stanzwerkzeuge halten Maßtoleranzen von plus oder minus 0,005 Millimetern für Anschlussabstand und Schlitzposition ein und sind mit automatisierten SMT- und Wellenlöt-Produktionslinien für die direkte Leiterplattenmontage kompatibel.
Scherfestigkeitsleistung:Die zerstörerische Scherfestigkeit des geschweißten Bimetallstreifens erreicht oder überschreitet 150 MPa und übertrifft damit die strukturellen Anforderungen für stromführende Baugruppen gemäß ASTM B85-03.
Konsultieren Sie noch heute unsere Elektroingenieure
Technische Richtlinien für Shunt-Integration und Schaltkreisschutz
Bei der Entwicklung von Manganin-Shunt-Widerständen für Leistungsmesser, Batteriemanagementsysteme und Industrierelais müssen Beschaffungs- und F&E-Ingenieure die wichtigsten Betriebseinschränkungen berücksichtigen:
Kriech- und Luftstrecke:Halten Sie einen Abstand von mindestens 4,0 Millimetern zwischen Hochstrom-Stromanschlüssen und Niederspannungs-Erfassungsleitungen gemäß IEC 60947-1 für 600-Volt-Arbeitsbedingungen ein, um einen dielektrischen Durchschlag zu verhindern.
Anforderung an die Leistungsreduzierung:Die Dauerbetriebsleistung darf 70 Prozent der Nennleistung nicht überschreiten, um die Selbsterhitzungstemperatur unter 85 Grad Celsius zu halten und eine langfristige Widerstandsdrift zu vermeiden.
Reduzierung der parasitären Induktivität:Optimieren Sie die Geometrie mit lasergeschnittenen Schlitzen auf dem zentralen Manganin-Element, um die parasitäre Selbstinduktivität auf unter 5 Nanohenry zu senken und so Phasenfehler während der AC-DC-Schaltmessung zu verhindern.
Häufig gestellte Fragen zum Mangan-Kupfer-Widerstandsshunt
Was ist die Standardwiderstandstoleranz für massenproduzierte Manganin-Shunt-Widerstände?
Mit automatisiertem Lasertrimmen und Kelvin-Widerstandsprüfung mit vier Anschlüssen unter der Qualitätskontrolle IATF 16949 erreicht die Standardtoleranz plus oder minus 1 Prozent, und hochpräzise Qualitäten können plus oder minus 0,5 Prozent oder plus oder minus 0,1 Prozent erreichen.
Wie stellen Sie die Rückverfolgbarkeit des Materials und die Einhaltung internationaler Standards sicher?
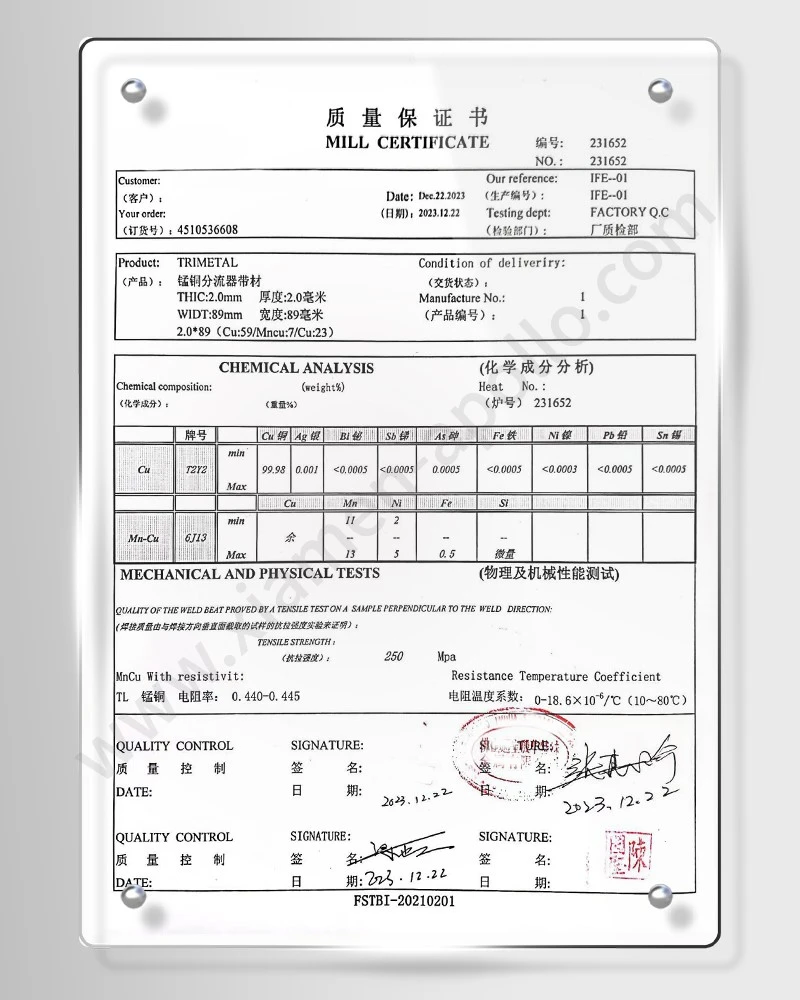
Alle eingehenden Manganin-Rohstreifen werden mit einem 3.1-Materialtestzertifikat gemäß der Norm EN 10204 geliefert, um die chemische Zusammensetzung Cu86Ni12Mn2 und die RoHS-/REACH-Konformität zu überprüfen. Zur vollständigen Rückverfolgbarkeit erfolgt die Chargenkennzeichnung direkt auf den Bauteilen per Lasermarkierung.
Was ist die Standardvorlaufzeit für Muster für kundenspezifische Manganin-Shunt-Widerstands-Shunts?
Technische Bewertungsmuster für EBW-Manganin-Shunts mit kundenspezifischer Geometrie werden innerhalb von 10 bis 15 Werktagen nach Genehmigung der 2D-/3D-Zeichnung und Validierung der thermischen Finite-Elemente-Simulation geliefert.
Kontaktieren Sie uns
Bereit für hohe Zuverlässigkeit und DriftfreiheitEBW Mangan-Kupfer-ShuntStromerfassungskomponenten für Ihr bevorstehendes Produktionsprojekt? Kontaktieren Sie Xiamen Apollo. Wir bieten vertikal integrierte Kapazitäten für Elektronenstrahlschweißen, Metallstanzen und metallurgische Tests zur Unterstützung Ihrer OEM- und ODM-Lieferkette.